Reología de polímeros: optimizar el procesado y el producto final
Regla de Cox-Merz, barridos de amplitud y frecuencia, superposición tiempo-temperatura, DMTA y ensayos extensionales aplicados a plásticos.
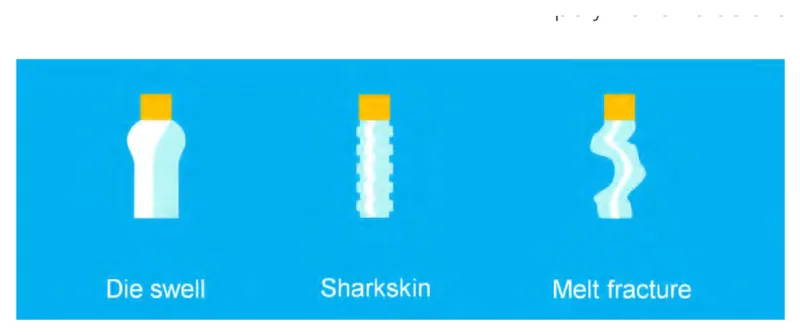
Los plásticos se procesan casi siempre en estado fundido, y los polímeros fundidos son viscoelásticos: tienen a la vez comportamiento viscoso y elástico. Demasiada elasticidad provoca anomalías de flujo durante el procesado, como el hinchamiento del extruido a la salida de la boquilla o la fractura del fundido. Esta nota de Thermo Fisher Scientific repasa los ensayos reológicos más útiles para optimizar formulaciones y procesos.
Los viscosímetros capilares y los medidores de índice de fluidez (MFI) miden la viscosidad del fundido, pero no dan información sobre su elasticidad. Para eso se necesita un reómetro rotacional capaz de trabajar en oscilación.
Oscilación en lugar de rotación: la regla de Cox-Merz
Si se hace girar un fundido a velocidades altas, se rompe en el borde de la geometría por su elasticidad. Por eso, en fundidos se prefiere el barrido de frecuencia en oscilación: según la regla de Cox-Merz, empírica pero válida para la mayoría de polímeros, la viscosidad compleja a una frecuencia equivale a la viscosidad en rotación a la misma velocidad de cizalla. Así se obtiene la curva de viscosidad en un rango mucho más amplio.
Primero, el rango lineal
Para que los datos de un barrido de frecuencia sean comparables, la deformación debe estar dentro del rango viscoelástico lineal, en el que la estructura no se altera. Se determina con un barrido de amplitud previo. Lo explicamos en ensayos de oscilación.
El barrido de frecuencia: huella del polímero
- La viscosidad a cizalla cero (η₀), en la meseta de frecuencias bajas, depende mucho del peso molecular.
- La forma de las curvas de G′ y G″ refleja la distribución de pesos moleculares, y barridos repetidos detectan degradación o reticulación.
- Pequeñas fracciones de alto peso molecular, que pasan inadvertidas en cromatografía de permeación en gel, cambian claramente la respuesta a frecuencias bajas.
La nota muestra tres polietilenos de distinto índice de fluidez extruidos en las mismas condiciones: el de MFI más alto da un extruido liso, el intermedio ya presenta irregularidades y el de mayor peso molecular, fractura del fundido. El barrido de frecuencia explica esas diferencias, y el hinchamiento del extruido medido con láser se correlaciona con la elasticidad.
Ampliar el rango: superposición tiempo-temperatura
Un solo barrido cubre unas pocas décadas de frecuencia. Combinando barridos a varias temperaturas y desplazándolos (superposición tiempo-temperatura, TTS) se construye una curva maestra que cubre muchas más, útil para predecir el comportamiento a velocidades de proceso o a tiempos de uso muy largos.
Del fundido al sólido: DMTA
Con mordazas para sólidos, el mismo reómetro mide probetas rectangulares o cilíndricas en un barrido de temperatura (análisis mecánico dinámico, DMTA): transición vítrea, fusión y rigidez a la temperatura de uso. Las probetas se pueden preparar por microinyección.
Flujo extensional
Muchos procesos (soplado de film, hilado de fibras, termoformado) están dominados por el estiramiento, no por la cizalla. Con un accesorio extensional se mide la viscosidad en extensión. En la nota, un HDPE lineal se comporta en extensión como predice su viscosidad de cizalla, mientras que un LDPE ramificado muestra endurecimiento por deformación, una propiedad favorable para el soplado de film o el hilado que los ensayos de cizalla no revelan. En el estudio sobre ramificación en cauchos se aplica la misma técnica.
Equipos
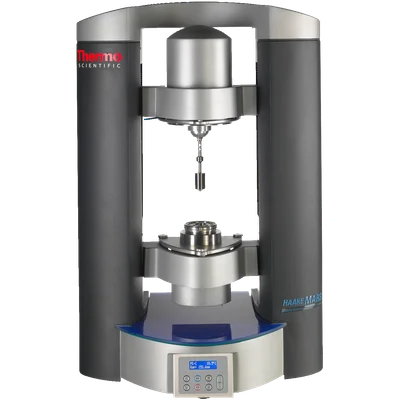
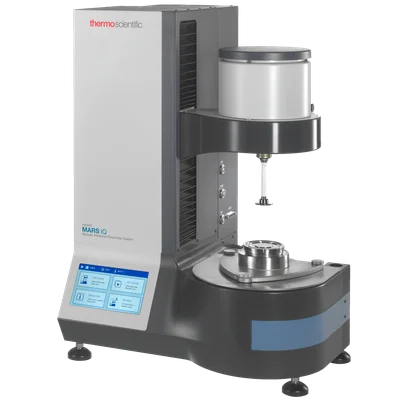
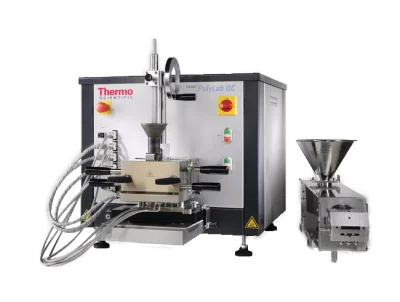
Para fundidos se usa un reómetro con horno de alta temperatura y, a menudo, atmósfera de nitrógeno, como el HAAKE MARS 40/60 o el MARS iQ con cámara de temperatura. Para medidas a velocidades de cizalla de proceso, la reometría capilar del HAAKE PolyLab QC complementa los datos rotacionales.